A PCB-Schneidemaschineist die Ausrüstung, die ein bestücktes Panel in einzelne Platinen verwandelt, ohne dass Lötstellen reißen, Kupfer reißt oder die SMT-Linie verlangsamt wird. In den meisten Fabriken sieht der Trennschritt aus der Ferne einfach aus: Eine Klinge durchfährt eine Ritzlinie oder ein Fräser folgt einem Umriss. Aus nächster Nähe entscheidet jeder Parameter – Klingenschärfe, Führungsschienenausrichtung, Vorschubgeschwindigkeit, Plattenunterstützung und Staubabsaugung – darüber, ob die fertige Platine die Prüfung besteht oder nachbearbeitet werden muss. In diesem Leitfaden wird erläutert, wie Sie die richtige Schneidmethode auswählen, wie Sie die Schnittkante vorhersehbar halten und wie Sie die Probleme diagnostizieren, die auftreten, wenn die Plattentrennung außer Kontrolle gerät.
Abstrakt
Die Vorstandstrennung ist ein Qualitätstor und keine abschließende Formalität. Die Wahl zwischen V-Schnitt-Ritzen, Sägeblattschneiden und Fräsen verändert das Belastungsprofil, die Kantenqualität und den Wartungsrhythmus der gesamten Linie. In diesem Artikel wird die Auswahl der Schneidmethode mit dem Messerverschleißmanagement, der Vorrichtungskonstruktion, der Staubkontrolle und der alltäglichen Fehlerbehebung verknüpft. Es richtet sich an Prozessingenieure, SMT-Leiter und Gerätekäufer, die eine vorhersehbare Trennung benötigen und nicht eine Maschine, die nur schneidet.
Inhaltsverzeichnis
- Warum die Trennung der Platinen über die endgültige Qualität der Platine entscheidet
- Schnittmethoden: V-Cut, Sägeblatt und Oberfräse im Vergleich
- Auswahl-Checkliste vor dem Kauf einer Schneidemaschine
- Klingenverschleiß, Kantenqualität und Wartungsfenster
- Vorrichtungsdesign, Staubabsaugung und Spannungskontrolle
- Behebung häufiger Schnittprobleme
- Häufig gestellte Fragen
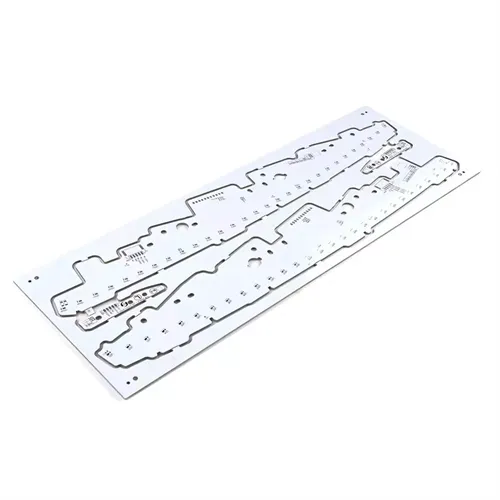
Warum die Trennung der Platinen über die endgültige Qualität der Platine entscheidet
Zwischen Montage und Endtest liegt der Nutzentrenner. Eine Platine, die das Aufschmelzen überstanden hat, kann immer noch ausfallen, weil durch die Trennung ein Haarriss in der Nähe eines Pads entstanden ist, eine Ecke delaminiert ist oder leitfähige Grate über einer Kerblinie zurückgeblieben sind. Das mechanische Ereignis ist von kurzer Dauer, aber die Folgen sind dauerhaft.
Ein gut kontrollierter Schneidprozess schützt gleich drei Dinge. Erstens schützt es Bauteilverbindungen vor Biegebeanspruchung. Zweitens schützt es die Schnittstelle zwischen Laminat und Kupfer vor Rissen. Drittens schützt es den Durchsatz, indem es nachgelagerte Inspektionen, Ausbesserungen und Ausschuss vermeidet. Wenn einer dieser drei Faktoren zu rutschen beginnt, liegt die Ursache normalerweise in der Schneidmethode, dem Zustand des Werkzeugs oder der Vorrichtung – und nicht beim Bediener.
Viele Teams entdecken dies erst, wenn eine Kundenbeschwerde auf eine raue Brettkante zurückzuführen ist. Bei der Korrektur handelt es sich selten um eine einzelne Anpassung. Es handelt sich um ein System: die richtige Maschine für das Plattendesign, eine Klingenwechselregel, die an den gemessenen Verschleiß gekoppelt ist, und eine Vorrichtung, die die Platte nahe der Schnittlinie stützt.
Woher eigentlich das Trennungsrisiko kommt
An der Schnittstelle zwischen Werkzeug und Material entstehen Risiken. Eine stumpfe Kante drückt das Material, anstatt es zu scheren. Eine nicht unterstützte Platte biegt sich unter Last. Eine falsch ausgerichtete Führungsschiene verschiebt die Nut aus der vorgesehenen Bahn. Staub, der auf einem Sensor oder einer Schiene zurückbleibt, verwandelt eine präzise Bewegung in eine driftende. Jedes davon ist sichtbar, bevor Ausschuss entsteht, vorausgesetzt, der Prozess wird mit den richtigen Maßen überprüft.
Schnittmethoden: V-Cut, Sägeblatt und Oberfräse im Vergleich
Keine einzelne Methode dominiert jedes Board. Die praktische Entscheidung hängt von der Umrissgeometrie, der Platinendicke, dem Bauteilabstand und dem akzeptablen Maß an mechanischer Beanspruchung ab.
| Schneidmethode | V-Schnitt-Ritzung | Sägeblattschneiden | Oberfräsenschneiden |
| Typische Präzision | Ungefähr ±0,1 mm | Stabil für gerade Schnitte | Ungefähr ±0,05 mm |
| Bestes Board-Profil | Lange gerade Linien, starres FR-4 | Dicke oder große Platten | Geschwungene oder unregelmäßige Umrisse |
| Mechanische Belastung | Mittel bis höher | Medium | Niedrig bis mittel |
| Randzustand | Hängt von der Ritztiefe und dem Klingenverschleiß ab | Gratrisiko bei Parameterabweichung | Glatt, wenn Bohrer und Vorschub aufeinander abgestimmt sind |
| Typische Einschränkung | Nur gerade Schnitte; Komponenten müssen von der Partitur fern bleiben | Nicht ideal für geschwungene Formen | Staub und Meißelverschleiß erfordern ein Management |
Beim Ritzen mit V-Schnitt führt ein Paar abgewinkelter Klingen entlang vorgefertigter Rillen und hinterlässt eine kontrollierte Restdicke. Es ist schnell und mechanisch einfach, weshalb es häufig in Massenprodukten der Unterhaltungselektronik und Beleuchtung eingesetzt wird. Die Einschränkung ist geometrisch: Die Methode erfordert gerade Linien und genügend Freiraum um die Kerblinie. Platinen mit kantenmontierten Anschlüssen oder dichter Platzierung in der Nähe der Bruchlinie sind schlechte Kandidaten.
Beim Sägeblattschneiden wird ein kreisförmiges Sägeblatt verwendet, um Platten entlang gerader Bahnen zu trennen. Es verarbeitet dickere Laminate und größere Platten bei hohem Durchsatz, verursacht aber auch mehr mechanische Belastung als das Fräsen und ist nicht für gekrümmte Konturen geeignet. Wenn Vorschubgeschwindigkeit, Klingenhöhe und Plattenunterstützung nicht im Gleichgewicht sind, bilden sich schnell Grate.
Das Frässchneiden folgt einem programmierten Pfad mit einer Hochgeschwindigkeitsspindel, der L-Formen, U-Formen, Bögen und gemischte Konturen auf derselben Platte ermöglicht. Es ist die flexibelste Option für komplexe Baugruppen und die geringere Schnittbelastung schützt Komponenten mit kleinem Rastermaß und empfindliche Verbindungen. Die Nachteile sind Staubentwicklung und Bohrerverschleiß, die beide durch Absaugung und einen Austauschplan beherrschbar sind.
Abstimmung der Methode auf das Produkt
- Wählen Sie die V-Schnitt-Ritzung, wenn das Paneel lange, gerade Bruchlinien, starres FR-4 und einen großzügigen Komponentenabstand aufweist.
- Wählen Sie Sägeblattschneiden, wenn die schnelle, gerade Trennung dicker oder großer Bretter im Vordergrund steht.
- Wählen Sie das Fräsen, wenn der Umriss gekrümmt ist, die Bauteildichte hoch ist oder die Platine dünn und spannungsempfindlich ist.
- Halten Sie eine sekundäre Methode für die gemischte Produktion bereit. Auf einer Linie läuft selten nur ein Boardtyp.
Auswahl-Checkliste vor dem Kauf einer Schneidemaschine
Kaufentscheidungen scheitern oft daran, dass das Spezifikationsgespräch mit der Geschwindigkeit beginnt und mit dem Preis endet. Der nützlichere Ausgangspunkt ist die Platine selbst: ihr Dickenbereich, die Komplexität der Umrisse, die Komponentenhöhe in der Nähe der Schnittlinie und das Panel-Layout, das sich über Monate hinweg wiederholt.
Technische Fragen, die die Maschinenspezifikation ändern
- Wie groß ist der gesamte Dickenbereich der Platine, einschließlich Kupfer und Lötmaske, und wird die Linie jemals Platinen über 2 mm verarbeiten?
- Sind die Trennlinien gerade oder sind für das Produkt Kurven, Schlitze und Innenausschnitte erforderlich?
- Wie nah sind die nächstgelegenen Bauteile und Lötstellen an der vorgesehenen Schnittlinie?
- Welche Panelgröße und welches Anordnungsmuster kann die Maschine bei maximalen und minimalen Extremwerten verarbeiten?
- Erfordert der Prozess eine Staubabsaugung, ionisierte Luft oder eine geschlossene Schneidkammer?
- Läuft die Maschine eigenständig oder inline mit vorhandener SMT-Ausrüstung und welche Stellfläche ist verfügbar?
Eine zweite Bewertungsebene betrifft die Bedienerschnittstelle und den Wartungszugang. Eine verstellbare Führungsschiene, die ohne Werkzeug eingestellt werden kann, reduziert die Umrüstzeit. Ein Klingen- oder Bitwechsel, bei dem nicht die Hälfte des Schutzes entfernt werden muss, fördert den rechtzeitigen Austausch, anstatt „etwas länger laufen zu lassen“. Der sichtbare Zugang zum Schneidbereich erleichtert die Überprüfung des korrekten Sitzes der Platte vor Beginn des Zyklus.
Für Käufer, die Lieferanten vergleichen, ist es hilfreich, die Wartungsroutine als schriftliches Dokument und nicht nur als Handbuch anzufordern. Die Routine zeigt, wie der Hersteller erwartet, dass die Maschine in gutem Zustand bleibt, und ist ein guter Indikator für die Qualität des langfristigen Supports. Die Zusammenarbeit mit einem Hersteller wie zHoshineo LCD-Techkann die Spezifikationsphase verkürzen, wenn der Platinentyp und das Produktionsvolumen bereits bekannt sind.
Klingenverschleiß, Kantenqualität und Wartungsfenster
Klingenverschleiß ist kein Einzelfall. Es handelt sich um eine allmähliche Änderung der Schnittgeometrie, und das erste Anzeichen ist oft eher eine Qualitätsabweichung als ein Maschinenstopp. Eine verschlissene Klinge mit V-Schnitt dreht sich möglicherweise immer noch und erzeugt immer noch eine Rille, aber die Rillentiefe, der Winkel und die Trennkraft entsprechen nicht mehr dem genehmigten Prozessfenster.
Die Folgen sind Grate entlang der Nutkante, ungleichmäßiger Abstand zwischen den Platten, höherer Kraftaufwand zum Brechen der Platte, Kupferriss in der Nähe der Kerbe oder Verschiebung der Nutposition. Das Schwierige daran ist, dass diese Symptome auch auf eine schlechte Klingenausrichtung, unzureichende Plattenunterstützung, falsche Restdicke, Vorrichtungsbewegungen oder Maschineneinstellungen zurückzuführen sein können. Der Austausch der Klinge nach jedem Defekt kann zu höheren Kosten führen, ohne dass die eigentliche Ursache behoben wird.
So lesen Sie Verschleißsignale richtig
| Symptom | Klingenbedingte Ursache prüfen | Andere zu überprüfende Faktoren |
| Erhöhte Gratbildung entlang der Nut | Die Schneide wird weniger scharf | Klingenausrichtung, Plattenunterstützung, Materialcharge |
| Raue Rillenoberfläche | Klingenverschleiß oder Harzablagerungen | Schnittgeschwindigkeit, Schmutzentfernung |
| Höhere Trennkraft | Reduzierte Rillentiefe oder stumpfe Kante | Restdicke, Plattendesign |
| Ungleichmäßige Trennung zwischen den Paneelen | Klingenparallelität oder ungleichmäßiger Verschleiß | Zustand der Vorrichtung, Ebenheit der Platte |
| Kupfer reißt in der Nähe der Rille | Beschädigte Kante oder falsche Nutposition | Kupferverteilung, Kerbtiefe |
| Abweichung der Nutposition | Problem mit der Klingenbewegung oder der Montage | Maschinenkalibrierung |
Der disziplinierte Ansatz ist die vergleichende Diagnose. Führen Sie das gleiche Leiterplattenmaterial, die gleiche Maschineneinstellung, die gleiche Plattenposition und die gleiche Messmethode mit einer neuen Klinge und mit der aktuellen Klinge durch. Nur dann kann das Team feststellen, ob die Klinge die Hauptursache ist oder ob die Vorrichtung oder Ausrichtung den Defekt verursacht.
Aufbau einer Ersatzregel anstelle einer Ersatzgewohnheit
Es gibt keine universelle Klingenlebensdauerzahl, die für jedes Werk passt. Das richtige Intervall hängt vom Plattenmaterial, der Dicke, den Nutanforderungen, dem Zustand der Klinge und der Produktionsumgebung ab. Was eine Fabrik standardisieren kann, ist die Entscheidungsregel: Definieren Sie die messbare Qualitätsgrenze, verfolgen Sie den Schnittzustand anhand dieser Grenze und ersetzen Sie die Klinge, wenn sich der Trend diesem Grenzwert nähert. Dadurch werden Klingenwechsel zu einer geplanten Wartungsmaßnahme und nicht zu einer Reaktion auf Ausschuss.
Die gleiche Logik gilt für Fräserbits. Der Bitverschleiß beeinträchtigt die Kantenglätte, wenn die Wartung uneinheitlich ist, und die Lebensdauer der Spindel variiert je nach Materialhärte und Fräswegen. Ein Austauschintervall basierend auf den tatsächlichen Schnittmetern oder der Brettanzahl ist zuverlässiger als ein Kalenderintervall.
Vorrichtungsdesign, Staubabsaugung und Spannungskontrolle
Das Schneidwerkzeug funktioniert nur dann gut, wenn die Platte richtig gehalten wird. Eine unzureichende Unterstützung in der Nähe der Schnittlinie führt dazu, dass sich die Platine verbiegt, wodurch sich die effektive Schnitttiefe ändert und Spannungen auf die Lötstellen übertragen werden. Eine verschmutzte oder abgenutzte Vorrichtung kann selbst bei einer neuen Klinge zu einer ungleichmäßigen Rillentiefe führen.
Aus demselben Grund ist auch die Staubkontrolle wichtig. Glasfaser- und Harzpartikel, die sich auf Führungsschienen, Sensoren und der Schneidzone ansammeln, beeinträchtigen die Bewegungsgenauigkeit und verunreinigen die Plattenoberfläche. In Platten mit hoher Dichte kann Feinstaub Strukturen überbrücken und zeitweilige Defekte verursachen, die schwer zu verfolgen sind. Eine geschlossene Schneidkammer mit gerichtetem Luftstrom und einem richtig dimensionierten Absaugsystem sorgt dafür, dass die Schneidbedingungen auch bei langen Durchläufen stabil bleiben.
- Stützen Sie die Platte so nah an der Schnittlinie ab, wie es die Komponentenanordnung zulässt.
- Führungsschienen und Wegsensoren sauber halten; Staub auf einem Sensor kann zu Positionsabweichungen oder falschen Kollisionsstopps führen.
- Überprüfen Sie die Höhe, den Winkel und den Druck der Klinge beim Wechsel, nicht nur bei der Installation.
- Verwenden Sie eine für die tatsächliche Staubbelastung ausgelegte Absauganlage und überprüfen Sie den Luftstrom, nicht nur die Vakuumanzeige.
- Überprüfen Sie die Vorrichtungen auf Ebenheit und Verschleiß im Rahmen der gleichen Routine wie das Sägeblatt.
Stresskontrolle ist das kumulative Ergebnis dieser Details. Ein scharfes Werkzeug, eine unterstützte Platte und eine saubere Schnittzone führen zu einer saubereren Kante bei geringerer Trennkraft. Wenn Bediener berichten, dass eine Platine „mehr Kraft zum Brechen benötigt“, handelt es sich um eine Prozessrückmeldung und nicht um eine normale Abweichung.
Behebung häufiger Schnittprobleme
Die meisten alltäglichen Fehler fallen in eine kleine Anzahl von Kategorien: Strom- und Sicherheitsverriegelungen, Positionsgenauigkeit, Sensorverschmutzung und mechanische Kopplung. Ein strukturierter Prüfablauf verhindert einen zufälligen Teileaustausch.
Die Maschine startet nicht oder die Anzeige bleibt aus
Überprüfen Sie zuerst die Sicherung und vergewissern Sie sich dann, dass der Not-Aus-Schalter freigegeben wurde. Stellen Sie bei Maschinen mit Sicherheitstüren sicher, dass die Verriegelung aktiviert ist. Diese drei Prüfungen beheben einen Großteil der „Kein Strom“-Meldungen, bevor ein Techniker gerufen wird.
Die Bewegungs- oder Schnittposition ist nicht genau
Ein fehlerhafter Wegzähler oder angesammelter Staub auf dem Zähler kann zu einer ungenauen Positionierung führen. Reinigen Sie zunächst die Theke und den umgebenden Schienenbereich; Tauschen Sie den Zähler nur aus, wenn durch die Reinigung die Wiederholbarkeit nicht wiederhergestellt werden kann. Das gleiche Muster gilt für linke und rechte Wegsensoren: Staub auf der Sensorfläche kann Fehlstopps oder Kollisionen auslösen, und durch eine Reinigung wird häufig der normale Betrieb wiederhergestellt.
Der Motor läuft, aber das Messer dreht sich nicht
Bei Maschinen mit Riemen- oder Kupplungsantrieb kann eine lockere obere Schraube an der Kupplung dazu führen, dass der Motor von der Messerwelle getrennt wird. Überprüfen Sie bei abgeschalteter Maschine und entfernter Schutzvorrichtung gemäß dem Sperrverfahren die Kupplung und ziehen Sie die Schraube mit dem angegebenen Drehmoment an.
Die Kantenqualität verschlechtert sich plötzlich
Tauschen Sie die Klinge nicht sofort aus. Vergleichen Sie ein neues Sägeblatt und das aktuelle Sägeblatt bei identischem Material, identischer Einstellung, identischer Plattenposition und gleicher Messmethode. Wenn das neue Sägeblatt den gleichen Fehler verursacht, überprüfen Sie die Halterung, die Plattenunterstützung und die Ausrichtung. Wenn die neue Klinge den Defekt behebt, ist die Klinge der Mitwirkende und die Ersatzregel sollte überprüft werden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen V-Schnitt und Oberfräsentrennung?
Wie oft sollte das Schneidmesser ausgetauscht werden?
Warum hört die Klinge auf zu rotieren, während der Motor noch läuft?
Kann eine Leiterplattenschneidemaschine sowohl dicke als auch dünne Leiterplatten verarbeiten?
Was verursacht Positionsdrift bei wiederholten Schnitten?
Beeinträchtigt die Staubabsaugung wirklich die Schnittqualität?
Sind Sie bereit, die Schneidmethode an Ihr tatsächliches Plattendesign und Produktionsvolumen anzupassen?
Kontaktieren Sie unsmit Ihrer Plattenzeichnung, Ihrem Dickenbereich und Ihren Umrissanforderungen, und das Team kann Ihnen dabei helfen, die richtige Trenneinrichtung vor dem ersten Schnitt zu definieren.